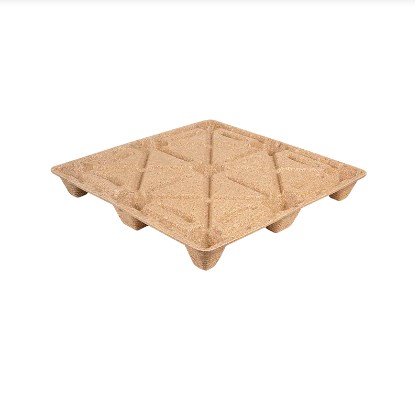
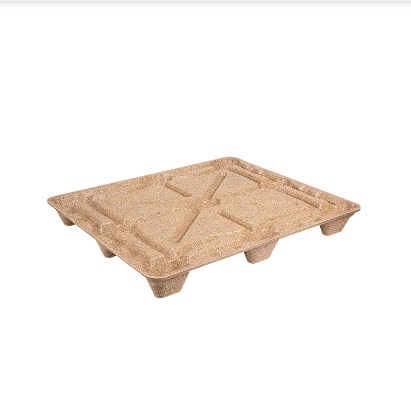
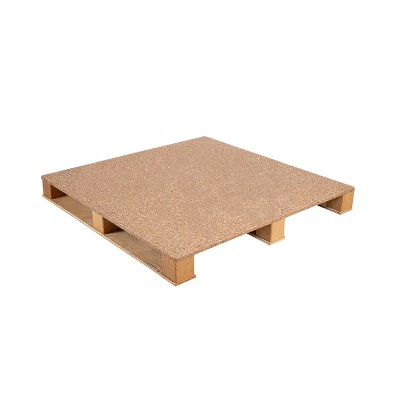
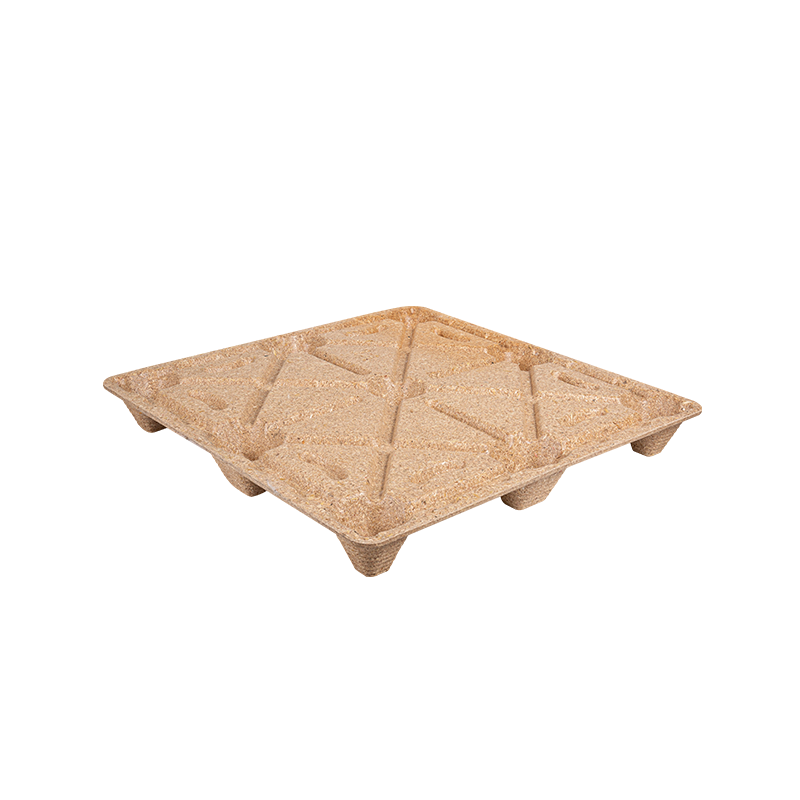
Lisované drevené palety, tiež známe ako lisované drevené palety, lisované drevené palety alebo lisované drevené palety , sa vyrábajú spojením pripravených drevených častíc alebo vlákien so spojivom a formovaním zmesi vo vyhrievanej forme pod tlakom.
Na rozdiel od konvenčných drevených paliet s klincami môže byť paletová plošina, podporné rebrá, nohy a geometria vstupu vidlíc vytvorená ako jedna integrovaná konštrukcia. Tento výrobný prístup umožňuje redukovať voľné súčiastky, kontrolovať geometriu paliet, vytvárať zasúvateľné konštrukcie a využívať piliny, drevené hobliny, recyklované drevené vlákna a iné vhodné zvyšky zo spracovania dreva.
Pre kupujúcich a výrobcov paliet však úspešné tvarovanie lisovaných drevených paliet závisí od oveľa viac než len od jednoduchého zvýšenia lisovacieho tlaku. Vlhkosť suroviny, distribúcia častíc, chémia spojiva, teplota formy, hmotnosť vsádzky, geometria formy, doba vytvrdzovania a chladenie spolu vzájomne pôsobia.
Táto príručka vysvetľuje hlavné technické aspekty spojené s navrhovaním a výrobou lisovaných drevených paliet pre logistické a exportné aplikácie.
1. Proces výroby lisovaných drevených paliet a kritické parametre tvarovania
Typická lisovaná paletová linka má riadenú postupnosť:
Príprava surovín → Drvenie a preosievanie → Sušenie a úprava vlhkosti → Miešanie lepidla → Váženie vsádzky → Plnenie formy → Lisovanie za tepla → Vytvrdzovanie → Deformovanie → Chladenie → Kontrola
Príprava surovín
Drevené štiepky, piliny, hobliny a recyklované drevo sa zvyčajne musia pred formovaním spracovať na primerane konzistentnú distribúciu častíc.
Príliš veľké kusy môžu brániť rovnomernému vyplneniu dutín, zatiaľ čo nadmerný podiel jemných častíc môže zvýšiť potrebu spojiva a znížiť priepustnosť počas lisovania za tepla.
Obzvlášť dôležitá je kontrola vlhkosti. Publikované procesy tvarovaného dreva bežne používajú materiál s vlhkosťou pod približne 10 %, hoci niektoré systémy spojív a výrobné postupy fungujú na rôznych úrovniach. Optimálna hodnota by sa preto mala stanoviť skôr prostredníctvom pokusov ako skopírovaním z inej výrobnej linky.
Typické vývojové Windows
Nasledujúce hodnoty by sa mali považovať za východiskové body pre vývoj procesov, nie univerzálne špecifikácie .
| Stav suroviny | Počiatočný rozsah vlhkosti | Teplota formy | Efektívny tvarovací tlak | Typický vývojový cyklus |
| Jemné piliny / drevené vlákno | 5 – 10 % | 150 až 200 °C | 2–5 MPa | 2–6 min |
| Zmiešané recyklované drevené častice | 6 – 10 % | 160 až 210 °C | 2,5–5 MPa | 3–8 min |
| Hrubšie vločky / pramienky | Závislý od spojiva | 150 až 220 °C | 2–5 MPa | 3–10 min |
Historické procesy tvarovaného dreva uvádzajú teploty tvarovania okolo 150 až 220 °C , tlaky približne 20-80 kg/cm² a časy tvarovania v rozsahu od sekúnd do niekoľkých minút. Iné tvarované drevo-vláknové systémy používajú zhruba 300 – 700 psi s lisovacími cyklami približne 2–10 minút v závislosti od hrúbky, hustoty, vlhkosti a chemického zloženia spojiva.
Dôležitým bodom je to samotné druhy dreva by nemali určovať nastavenia lisu . Veľkosť častíc, objemová hmotnosť, spojivo, hrúbka palety, hĺbka rebier, dizajn formy a distribúcia náboja sú často rovnako dôležité.
Odporúčané monitorovanie výroby
Pre nový riadok sú užitočné kontrolné body kontroly kvality:
- Vlhkosť suroviny: každú prichádzajúcu dávku a minimálne každú hodinu počas výroby
- Dávkovanie spojiva: každú dávku prípravku
- Hmotnosť nabitia: prvé kusy a pravidelné kontroly počas každej zmeny
- Teplota formy: priebežne zaznamenávané
- Tlak stlačenia a čas zotrvania: zaznamenané pre každý cyklus, kde je k dispozícii záznam údajov PLC
- Kritické rozmery: prvý článok plus plánovaný odber vzoriek počas procesu
- Hmotnosť palety: periodické vzorkovanie SPC na identifikáciu kolísania náboja
- Deštruktívne záťažové skúšky: podľa schváleného plánu validácie výroby
Optimalizácia procesu by mala na definovanie prijateľného výrobného okna použiť skutočné výsledky testov rozmerov, hustoty, vlhkosti a záťaže.
2. Dizajn formy a nástroje pre nestability lisované drevené palety
Forma určuje oveľa viac ako len vzhľad palety. Ovláda sa tok materiálu, štrukturálna tuhosť, efektivita vkladania, prístupnosť vidlice, lokálna hustota a spoľahlivosť odformovania .
Medzi dôležité prvky dizajnu patria:
Uhly ponoru
Vertikálne steny a hlboké pätky paliet vyžadujú dostatočný ťah, aby sa mohli čisté uvoľniť z formy. Predbežný návrh môže začať okolo 1-3 stupne , pričom sa uvažuje s dodatočným ponorom pre hlbšie vnorené prvky alebo povrchy náchylné na lepenie.
Rebrá a výstuž
Namiesto jednoduchého zhrubnutia celej palety by sa výstuž mala sústrediť okolo:
- zóny vstupu do vidlice;
- paletové nohy;
- palubné prechody;
- oblasti s vysokým ohybovým momentom;
- cesty prenosu zaťaženia medzi palubou a podperami.
Hladké prechody a veľkorysé vnútorné polomery pomáhajú znižovať koncentrácie napätia a zlepšujú tok materiálu.
Geometria hniezdenia
V prípade vnoriteľných paliet by mali inžinieri skontrolovať:
horná paluba svetlá noha kužeľ hĺbka vnorenia separácia svetlá výška stohovanej palety
Paleta, ktorá je zasunutá príliš tesne, môže byť po uskladnení ťažké oddeliť, zatiaľ čo nadmerný priestor plytvá objemom prepravy.
Vetranie a tok materiálu
Hlboké dutiny môžu zachytávať výpary alebo brániť materiálu dostať sa do rohov. Odvzdušňovanie formy, distribúcia krmiva a umiestnenie miestneho náboja by sa preto mali vyhodnotiť pred dokončením výrobných nástrojov.
Užitočné inžinierske súbory bežne zahŕňajú:
- KROK
- IGES
- Parasolid
- DXF pre 2D profily a kontrolné výkresy
Pred výrobou plnej výrobnej formy môžu výrobcovia použiť 3D tlačené modely geometrie, opracované prototypové vložky alebo nástroje na vývoj hliníka na overenie rozmerov palety, vôle vidlíc, uloženia a uloženia balíka.
Základná kontrola dizajnu formy by sa mala pýtať:
- Môže sa paleta uvoľniť bez poškodenia rebier alebo nôh?
- Dokáže sa náboj dostať do každej hlbokej dutiny?
- Sú kritické oblasti dostatočne hrubé bez zbytočného materiálu?
- Dajú sa opotrebované miesta vymeniť pomocou vložiek?
- Sú vykurovacie zóny vyvážené?
- Dajú sa vetracie otvory a povrchy foriem ľahko čistiť?
- Je možné merať kritické rozmery pomocou opakovateľných meradiel?
3. Drevené suroviny, lepidlá a úvahy o zhode v USA
Náklady na suroviny sú jednou z atrakcií výroby lisovaných paliet, pretože sa môžu použiť vhodné procesy piliny, drevené hobliny, regenerované drevené častice a iné čisté zvyšky zo spracovania dreva .
Recyklované suroviny však musia byť kontrolované.
Kovové úlomky, plasty, farba, nadmerná kôra, pôda alebo chemicky kontaminovaný odpad môžu brániť formovaniu a môžu spôsobiť problémy s dodržiavaním predpisov alebo kvalitou.
Výber spojiva
Bežné rodiny spojív v aplikáciách s umelým drevom zahŕňajú fenolové systémy a spojivá na báze izokyanátov, ako je MDI.
| Úvaha o viazači | Spojivo fenolového typu | Binder typu MDI |
| Odolnosť proti vlhkosti | Dobre | velmi dobre |
| Štrukturálne lepenie | Dobre | Vysoká |
| Podmienky liečenia | Tepelne závislý | Vysokály formulation dependent |
| Príspevok formaldehydu | Treba vyhodnotiť | Bez pridaného formaldehydu zo samotného izokyanátu |
| Citlivosť spracovania | Mierne | Vyžaduje starostlivú vlhkosť a kontrolu manipulácie |
| náklady | Často konkurenčné | Často vyššie |
Správne zloženie by malo vyvážiť mechanickú pevnosť, odolnosť proti vlhkosti, čas spracovania, emisné požiadavky, recyklovateľnosť a náklady.
TSCA hlava VI a CARB
Častou chybou je tvrdenie, že každá lisovaná drevená paleta je automaticky regulovaná pod TSCA hlava VI .
EPA špecificky reguluje kategórie výrobkov z kompozitného dreva vrátane preglejka z tvrdého dreva, drevovláknité dosky strednej hustoty a drevotrieskové dosky spolu s príslušnými hotovými výrobkami obsahujúcimi tieto regulované produkty. Výrobca lisovaných paliet by preto mal skôr určiť, či jeho špecifická materiálová konštrukcia spadá do regulačných definícií, než automaticky tvrdiť, že všetky lisované palety vyžadujú certifikáciu TSCA hlavy VI.
V prípade projektov v USA by tímy obstarávania a dodržiavania predpisov mali preskúmať:
- klasifikácia surovín;
- chémia spojiva;
- KBÚ dodávateľa a technická dokumentácia;
- uplatniteľné požiadavky na formaldehyd;
- dokumentácia o recyklovanom obsahu;
- Požiadavky na zdroje FSC alebo SFI, ak ich špecifikuje kupujúci.
ISPM 15 a spracované drevo
ISPM 15 rieši predovšetkým fytosanitárne riziká z obalový materiál zo surového dreva používané v medzinárodnom obchode.
Norma IPPC vylučuje drevené obaly vyrobené z dreva, ktoré bolo spracované spôsobom, ktorý ho účinne zbavuje rizika škodcov, pričom typickým príkladom je preglejka.
Tento princíp spracovania dreva môže byť dôležitou výhodou pre správne vyrobené lisované alebo lisované palety. Vývozcovia by však mali potvrdiť klasifikáciu konkrétnej palety a požiadavky cieľovej krajiny namiesto toho, aby sa spoliehali len na marketingové vyhlásenie.
4. Orezávanie, rozmerové tolerancie a testovanie výkonu paliet
Po vybratí z formy a ochladení môžu palety vyžadovať orezanie hrán, odstránenie otryskov, vŕtanie, identifikačné označenie, brúsenie alebo iné dokončovacie operácie.
Pre opakovanú výrobu môže CNC orezávanie poskytnúť konzistentné:
- dĺžka a šírka palety;
- otvory pre vidlice;
- geometria rohov;
- lokalizačné funkcie;
- vlastné výrezy.
Namiesto použitia zbytočne prísnych tolerancií obrábania na celú paletu by mal výkres identifikovať kritické rozmery funkcie .
Napríklad vývojový výkres môže byť zameraný približne ±1–2 mm na vybrané kontrolované rozmery a ±2–3 mm na väčšie celkové rozmery , ale skutočné tolerancie musia byť potvrdené štúdiami spôsobilosti formy a výrobnými údajmi.
Overenie výkonu paliet
Dôležité testy môžu zahŕňať:
- statická kompresia;
- ohýbanie paluby;
- dynamické ovládanie;
- manipulácia s vysokozdvižným vozíkom;
- odolnosť proti nárazu alebo pádu;
- stabilita pri stohovaní;
- simulácia regálov, kde je paleta určená na použitie v regáloch;
- testy na úpravu vlhkosti.
Prúdu ISO 8611-1:2025 špecifikuje metódy hodnotenia nových plochých paliet vrátane testovania nominálneho zaťaženia, testovania maximálneho pracovného zaťaženia a porovnávania trvanlivosti. ISO 8611-2: 2025 rieši požiadavky na výkon a výber testu.
Pre aplikácie v USA, ASTM D1185-98a (2025) poskytuje statické stláčanie, ohýbanie a dynamické testovacie metódy pre palety vyrobené z materiálov vrátane masívneho dreva a drevených kompozitov. ASTM tiež odporúča testovanie v teréne na overenie výkonu v zamýšľanom distribučnom prostredí.
Pre zákazníkov používajúcich spoločné 48 × 40 v americkej palete kompatibilitu je potrebné skontrolovať aj so zákazníckymi vysokozdvižnými vozíkmi, paletovými zdvihákmi, dopravníkmi, regálmi, baliacimi systémami a automatizáciou skladu.
5. Výroba lisovaných paliet v mierke: náklady, výkon a odstraňovanie problémov
Úspešný prototyp automaticky nevyrába ekonomickú výrobnú linku.
Pri škálovaní z pilotnej výroby na viacero zmien by výrobcovia mali sledovať:
doba cyklu, doba prevádzkyschopnosti, dostupnosť formy, doba výmeny, kapacita sušičky, kapacita miešania lepidla, prácnosť, miera odpadu a čas chladenia.
Jednoduchý model jednotkových nákladov možno napísať takto:
Jednotkové náklady = Drevo Feedstock Spojivo Energia Práca Údržba Šrot Forma Amortizácia Zariadenie Odpisy
Pre investíciu do formy:
Náklady na formu na paletu = celková investícia do formy ÷ očakávaná životnosť výroby
Výrobný model by preto mal obsahovať:
| náklady / Production Variable | Vstup |
| Čas cyklu stlačte | min/cyklus |
| Dutiny na formu | ks |
| Prevádzkové hodiny | hod/deň |
| OEE | % |
| Pracovné dni | dni/rok |
| Ročná produkcia | palety/rok |
| Spotreba dreva | kg/paleta |
| Spotreba spojiva | kg/paleta |
| Elektrická / tepelná energia | na paletu |
| Šrotovné | % |
| Investície do formy | USD |
| Očakávaná životnosť formy | cyklov |
To umožňuje kupujúcim porovnať ekonomiku jedného lisu s viacerými formami, viacerými lismi alebo vyššími úrovňami automatizácie.
Bežné chyby formovania
| Defekt | Možná príčina | Prvá kontrola | Nápravné opatrenie |
| Neúplná výplň | Nedostatočné nabitie alebo zlá distribúcia | Hmotnosť nabitia | Umiestnenie vyrovnávacieho poplatku |
| Povrchové dutiny | Nekonzistentnosť vlhkosti alebo spojiva | Vlhkosť a miešanie | Správne sušenie a miešanie |
| Warpage | Nerovnomerné zahrievanie alebo chladenie | Mapa teploty formy | Vyvážte vykurovanie a chladenie |
| Slabé rebrá | Slabý tok materiálu | Výplň dutiny rebier | Upravte rozloženie alebo geometriu formy |
| Delaminácia | Neúplné vyliečenie | Cyklus a viazač | Upravte podmienky vytvrdzovania |
| Nadmerný blesk | Prebitie alebo opotrebovanie plesní | Uzatváracie plochy | Znížte nabíjanie alebo servisnú formu |
Údaje trendov by sa mali používať vždy, keď je to možné. Postupné zvyšovanie hmotnosti palety, vzplanutie, kolísanie teploty alebo rozmerový posun môže odhaliť problém procesu skôr, ako dôjde k závažným poruchám.
Vývoj vlastnej lisovanej drevenej palety s Ronsunom
Najefektívnejší dizajn lisovanej palety začína skutočnou logistickou aplikáciou.
Pri diskusii o novom projekte paliet s Ronsun Import & Export Co., Ltd. , užitočné informácie zahŕňajú:
- požadovaná dĺžka, šírka a výška palety;
- požiadavky na statické a dynamické zaťaženie;
- vstup pre vysokozdvižný vozík a paletový zdvihák;
- podmienky skladovania na podlahe, stohu alebo stojane;
- požiadavky na hniezdenie;
- vývozné destinácie;
- ročný objem nákupu;
- environmentálne požiadavky alebo požiadavky na recyklovaný obsah;
- požadované testovanie alebo dokumentáciu o zhode.
Ronsun môže spolupracovať s kupujúcimi na hodnotení špecifikácií paliet, tvarovaných štruktúr paliet, materiálových možností, požiadaviek na vzorky a vlastných projektových potrieb.
Pre zákazkové získavanie lisovaných drevených paliet alebo technické hodnotenie kontaktujte Ronsun Import & Export Co., Ltd. cez ronsun-ecopallet.com s výkresom paliet, cieľovým zaťažením, aplikáciou a očakávaným objemom nákupu.
FAQ
Aký tlak, teplota a čas cyklu sa zvyčajne používajú pre lisované drevené palety?
Publikované procesy tvarovaného dreva pokrývajú široké spektrum, ale približne 150 až 220 °C, 2–5 MPa, and several minutes per cycle môže byť použitý ako počiatočný vývojový odkaz. Konečné parametre musia byť overené pre konkrétnu surovinu, spojivo, hrúbku a formu.
Ako by mala byť navrhnutá vnoriteľná formovaná drevená paletová forma?
Forma by mala brať do úvahy uhol ponoru, skosené pätky, vôľu vnorenia, výstužné rebrá, geometriu vstupu vidlíc, tok materiálu, odvetrávanie, rovnomernosť ohrevu a vyberanie z formy.
Ktoré lepidlo je najlepšie pre aplikácie lisovaných paliet v USA?
Neexistuje jediné najlepšie spojivo. Systémy na báze MDI môžu poskytnúť silné spojenie odolné voči vlhkosti, zatiaľ čo fenolické systémy sú dobre zavedené pre odolné drevo. Pri výbere by sa mal zvážiť výkon, podmienky procesu, emisie, náklady a regulačná použiteľnosť.
Aké normy sa používajú na testovanie nosnosti lisovaných paliet?
Medzi bežné referencie patrí ISO 8611-1:2025, ISO 8611-2:2025 a ASTM D1185-98a(2025) . Príslušná postupnosť testov závisí od zamýšľaného prostredia manipulácie a skladovania.
Ako sa vypočíta ROI lisovaných paliet?
Najprv odhadnite ročnú produkciu, potom vypočítajte suroviny, spojivo, prácu, energiu, údržbu, šrot, odpisy zariadení a amortizáciu foriem na paletu. Porovnajte výsledné jednotkové náklady s aktuálnymi nákladmi na nákup paliet a logistické náklady.
Aké sú najčastejšie chyby lisovaných paliet?
Typické problémy zahŕňajú neúplné vyplnenie dutín, povrchové dutiny, nadmerný záblesk, slabé rebrá, delamináciu, lepenie a deformáciu. Riešenie problémov by malo začať hmotnosťou náplne, vlhkosťou, dávkovaním spojiva, teplotou formy, históriou tlaku a podmienkami chladenia.