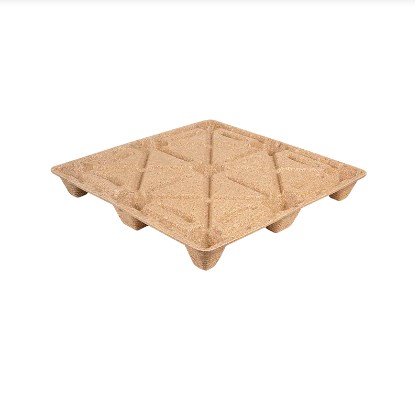
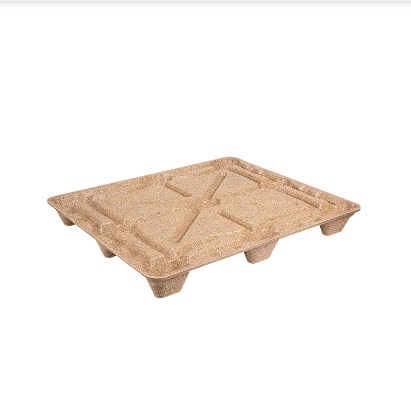
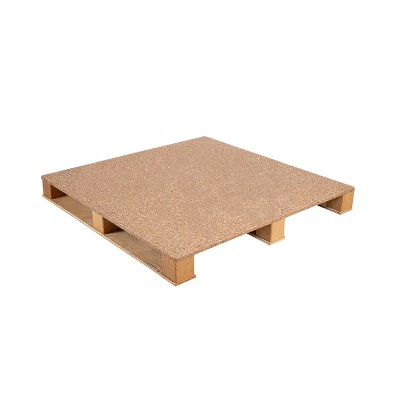
Zníženie hmotnosti paliet môže znížiť spotrebu materiálu, zjednodušiť manipuláciu a znížiť množstvo prepravovanej obalovej hmoty pri každej zásielke. Ale pre lisované drevené palety nie je odľahčenie len otázkou použitia menšieho množstva vlákniny. Odstráňte materiál z nesprávneho miesta a výsledkom môže byť nadmerné vychýlenie plošiny, slabé nohy, poškodené oblasti na vstupe vidlíc alebo znížený výkon pri stohovaní.
Technická výzva je preto presnejšia: výrobcovia musia eliminovať zbytočnú hmotnosť a zároveň zachovať materiál a štrukturálnu podporu, ktorá je potrebná v oblastiach s vysokým namáhaním. Geometria formy, distribúcia hustoty, príprava drevených častíc, dávkovanie spojiva, hmotnosť vsádzky a parametre lisovania za tepla, to všetko prispieva ku konečnému pomeru pevnosti a hmotnosti.
Základný princíp: Cieľom nie je vyrobiť čo najľahšiu paletu. Ide o výrobu najľahšej palety, ktorá dôsledne spĺňa výkonnostné požiadavky zamýšľanej logistickej aplikácie.
Hmotnosť palety je technickým cieľom, nielen cieľom úspory materiálu
Každý kilogram pridaný na paletu má následky. Väčšia hmotnosť zvyčajne znamená viac drevených vlákien a spojiva, dodatočné náklady na materiál a viac obalovej hmoty pohybujúcej sa v dodávateľskom reťazci. V prípade zásielok, ktoré sa blížia k limitom nákladu nákladných vozidiel alebo kontajnerov, môže hmotnosť obalu palety tiež znížiť množstvo predajného nákladu, ktorý možno prepraviť.
Opačný extrém vytvára iný problém. Paleta, ktorá bola agresívne odľahčená, môže stále vyzerať prijateľne, pričom vykazuje nadmerné ohýbanie pri zaťažení, miestnu slabosť okolo nôh alebo nedostatočnú odolnosť voči opakovanej manipulácii s vysokozdvižným vozíkom.
To je dôvod, prečo sa vývoj lisovaných paliet čoraz viac zameriava na účinnosť v pomere pevnosti k hmotnosti skôr ako samotná hmotnosť. Výrobcovia určia konštrukčný výkon požadovaný pre danú aplikáciu a potom pracujú spätne na optimalizácii použitia materiálu.
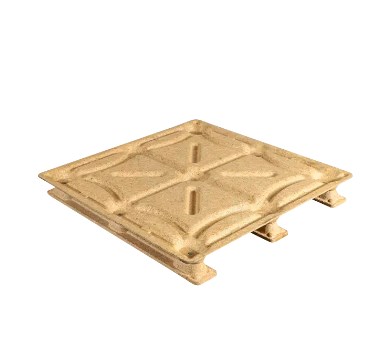
Príliš ťažké Vyššia spotreba materiálu Vyššia prepravná hmotnosť Potenciálne zbytočná hustota
OPTIMALIZOVAŤ
Príliš svetlé Vyššie riziko vychýlenia Slabé miestne štruktúry Znížená odolnosť pri manipulácii
Správny návrh závisí aj od toho, ako bude paleta podopretá. Paleta úplne spočívajúca na podlahe je vystavená inému namáhaniu ako paleta nesená na nosníkoch skladových regálov alebo opakovane manipulovaná vysokozdvižnými vozíkmi. Z tohto dôvodu by sa zníženie hmotnosti malo vždy posudzovať podľa definovaných podmienok nakladania a manipulácie.
Geometria formy určuje, kde je materiál skutočne potrebný
Jednou z dôležitých vlastností výroby lisovaných drevených paliet je, že paleta môže byť vytvorená ako integrovaná trojrozmerná štruktúra. Namiesto toho, aby sa spoliehali len na jednotné dosky a bloky, môžu inžinieri vytvárať rebrá, pätky, zakrivené prechody a zosilnené vstupné zóny vidlíc priamo vo forme.
To umožňuje umiestniť viac materiálu tam, kde sú vysoké požiadavky na štruktúru, a znížiť nepotrebný materiál tam, kde je napätie nižšie.
| Oblasť palety | Primárny mechanický dopyt | Typická stratégia kontroly hmotnosti |
| Palubné centrum | Ohýbanie a rozložené zaťaženie nákladu | Použite rebrá alebo obrysy na zvýšenie tuhosti bez rovnomerného zväčšenia hrúbky |
| Nohy | Kompresia, stohovanie a lokálny vplyv | Udržujte dostatočný miestny materiál a hustotu |
| Oblasti vstupu na vidlice | Opakovaná manipulácia a náraz | Zosilnenie geometrie okolo kontaktných zón |
| Rohy | Zvládnutie nárazu a lokálneho stresu | Udržujte kontrolovanú hrúbku a hladké prechody |
| Nízko namáhané povrchy | Obmedzený štrukturálny dopyt | Odstráňte nepotrebný objem, ak testovanie potvrdí, že je bezpečný |
Rebrá môžu pridať tuhosť bez pridania hrúbky celej paluby
Zväčšenie hrúbky celej paletovej plošiny je jednoduchý spôsob pridávania materiálu, ale zriedka je to najúčinnejší spôsob zvýšenia tuhosti. Správne umiestnené rebrá môžu zväčšiť hĺbku prierezu konštrukcie a zlepšiť odolnosť proti ohybu pri koncentrácii materiálu pozdĺž dôležitých dráh zaťaženia.
Rovnaký princíp je široko používaný pri lisovaných priemyselných komponentoch: geometria robí časť konštrukčnej práce, takže materiál nemusí robiť všetko len prostredníctvom hmoty.
Chodidlá a prechodové zóny sa nedajú odľahčiť bez rozdielu
Paletové nožičky nesú sústredené bremená a prenášajú tieto bremená na palubu. Oblasti spájajúce nohy, rebrá a hlavnú palubu preto môžu byť vystavené vysokému lokálnemu namáhaniu.
Ak odľahčenie spôsobí prudké zmeny hrúbky alebo nedostatok materiálu okolo týchto prechodov, na palete sa môžu vytvoriť slabé zóny, aj keď jej priemerná hustota zostane prijateľná. Zaoblené prechody, primerané polomery a riadené lokálne vystuženie môžu pomôcť efektívnejšie rozložiť napätie.
Lekcia dizajnu: Odstránenie 500 gramov z plochy s nízkou záťažou môže mať veľmi malý vplyv na výkon. Odstránenie rovnakého množstva z kritického prechodu chodidla alebo rebra môže mať oveľa väčší štrukturálny následok.
Kontrola hustoty je rovnako dôležitá ako geometria paliet
Hmotnosť palety úzko súvisí s lisovaným objemom a hustotou materiálu. Aj keď dve palety pochádzajú z tej istej formy, zmeny hmotnosti vsádzky, vlhkosti, balenia častíc alebo správania pri lisovaní môžu viesť k rozdielnej hotovej hmotnosti.
Vyššia hustota často zlepšuje kontakt častíc a môže zvýšiť štrukturálnu tuhosť, ale maximalizácia hustoty nie je automaticky žiaduca. Nadmerná hustota zvyšuje spotrebu surovín a hmotnosť paliet a môže poskytnúť malú pridanú hodnotu, keď už bol dosiahnutý požadovaný výkon.
Na druhom konci rozsahu môže nedostatočná hustota viesť k nadmernej pórovitosti, zlej lokálnej priľnavosti, vyššej deformácii a zníženej odolnosti voči nárazu.
Princíp optimalizácie hmotnosti Zamerajte sa na najnižšiu stabilnú hustotu, ktorá opakovane spĺňa požadované konštrukčné vlastnosti palety.
Priemerná hustota nehovorí celý príbeh
Dve palety môžu mať presne rovnakú konečnú hmotnosť, ale fungujú inak, pretože ich materiál je rozložený inak.
Zvážte dve palety rovnakej hmotnosti. V prvej sa dostatok materiálu sústreďuje okolo chodidiel, rebier a iných nosných konštrukcií. V druhom prípade prebytočný materiál zostáva v oblastiach s nízkym namáhaním, zatiaľ čo chodidlá sú relatívne nedostatočne vyplnené. Váhy ukazujú rovnaké číslo, ale ich štrukturálna účinnosť je iná.
Z tohto dôvodu musia výrobcovia kontrolovať oboje celková hustota a lokálne rozloženie hustoty . Konzistentné nabíjanie formy, prúdenie častíc a lisovanie sú nevyhnutné na dosiahnutie tejto rovnováhy.
Veľkosť častíc ovplyvňuje, ako efektívne sa dá materiál použiť
Recyklované zvyšky dreva používané na lisované palety môžu obsahovať častice rôznych veľkostí a tvarov. Toto rozloženie ovplyvňuje, ako ľahko materiál vyplní formu, ako husto sa častice zhromažďujú a koľko spojiva je potrebné na vytvorenie stabilnej štruktúry.
Príliš veľké častice môžu spôsobiť, že tenké časti sa ťažko plnia
Veľké častice sa nemusia ľahko distribuovať do úzkych rebier, rohov alebo hlboko tvarovaných prvkov. Nedostatočné plnenie môže vytvárať dutiny alebo oblasti s nízkou hustotou, čo vedie výrobcov k kompenzácii zvýšením celkovej hmotnosti náplne. To pridáva hmotnosť bez toho, aby sa nevyhnutne vyriešil skutočný problém.
Nadmerné pokuty môžu zvýšiť dopyt po spojivách
Veľmi jemné častice majú v pomere k ich hmotnosti veľký povrch. Keď sa podiel jemných častíc výrazne zvýši, dopyt po lepidle a správanie pri spracovaní sa môžu zmeniť. Prípravok navrhnutý pre distribúciu jednej častice sa preto môže stať menej účinným, ak sa surovina posunie smerom k oveľa jemnejšiemu materiálu.
| Stav suroviny | Možný výrobný efekt | Možné následky na váhe |
| Príliš veľa nadrozmerných častíc | Slabé vyplnenie detailných oblastí | Na kompenzáciu môže byť použitý príplatok |
| Neprimerané pokuty | Vyššia plocha povrchu a rozdielne požiadavky na spojivo | Potenciálne zvýšenie živice alebo hustoty |
| Vysoko variabilná zmes častíc | Zmena sypnej hustoty medzi dávkami | Hmotnosť hotovej palety sa stáva menej stabilnou |
| Riadená distribúcia častíc | Predvídateľnejšie plnenie a zhutnenie | Stabilnejší náboj a konečná hmotnosť |
Cieľom preto nie je identifikovať jednu univerzálnu veľkosť častíc pre každú lisovanú paletu. Výrobcovia vytvárajú distribúciu veľkosti častíc, ktorá pracuje so špecifickou geometriou formy, spojivovým systémom, podmienkami lisovania a požadovaným výkonom paliet.
Optimalizácia spojiva môže znížiť hmotnosť – ale príliš málo vytvára falošné úspory
Lepidlo tiež prispieva k celkovej hmotnosti palety a nákladom. Zníženie dávky spojiva sa môže javiť ako jednoduchá stratégia odľahčenia, ale vzťah medzi obsahom spojiva a výkonom nie je lineárny.
Ak hladiny spojiva klesnú pod schválený rozsah spracovania, výrobcovia môžu zaznamenať zníženú vnútornú väzbu, väčšiu citlivosť na vlhkosť, slabší výkon pri náraze alebo zvýšenú mieru odpadu. Akákoľvek malá úspora materiálu môže rýchlo zmiznúť, ak viac paliet neprejde kontrolou alebo bude fungovať zle.
Lepšia distribúcia môže byť hodnotnejšia ako viac lepidla
Bežnou výzvou procesu je nerovnomerná distribúcia spojiva. Niektoré oblasti vláknitej zmesi môžu byť bohaté na živicu, zatiaľ čo iné majú nedostatočné lepidlo. Zvýšenie celkovej dávky spojiva môže čiastočne skryť problém, ale nerieši základnú nejednotnosť.
Konzistentnejšia vlhkosť vlákna, riadená distribúcia častíc, stabilná viskozita lepidla a efektívne miešanie môžu výrobcom umožniť dosiahnuť spoľahlivé spojenie bez použitia nadmernej živice ako bezpečnostnej rezervy.
Materiálová efektívnosť nepochádza len zo zníženia špecifikácií. Zlepšenie konzistencie procesu môže znížiť potrebu prebytočnej vlákniny a spojiva, ktoré sa predtým pridávali, aby sa kompenzovali odchýlky vo výrobe.
Kontrola hmotnosti nabitia Zabraňuje nadváhe aj slabým paletám
Pred lisovaním za tepla sa do formy vloží odmerané množstvo pripraveného vlákna a spojiva. Toto sa bežne označuje ako poplatok. Konzistencia tejto dávky má priamy vplyv na hotovú hmotnosť palety.
Nadmerné nabitie môže spôsobiť nadmernú hmotnosť palety, zvýšiť spotrebu materiálu a prispieť k vyblednutiu okolo oblastí delenia formy. Nedostatočný náboj môže vytvoriť neúplnú výplň, tenké rebrá, slabé chodidlá alebo zóny s nízkou hustotou.
Príprava suroviny → Miešanie spojiva → Meraný náboj → Lisovanie za horúca → Hmotnosť hotovej palety
Dávkovanie na základe hmotnosti je obzvlášť užitočné, keď sa používa recyklované vlákno, pretože objemová hustota sa môže medzi jednotlivými dávkami materiálu meniť. Objem násypky, ktorý včera obsahoval danú hmotnosť, môže dnes obsahovať inú hmotnosť, ak sa zmení veľkosť častíc, vlhkosť alebo zhutnenie.
Dokončená hmotnosť palety je tiež výrobným signálom
Výrobcovia môžu použiť konečnú hmotnosť ako viac než len špecifikáciu produktu. Môže fungovať ako indikátor včasnej kontroly procesu.
Ak sa palety z tej istej formy postupne stávajú ťažšími, príčinou môže byť zvýšenie hmotnosti vsádzky, zmena vlhkosti, rozdielna objemová hustota suroviny alebo vyšší prídavok spojiva. Ak sa variabilita hmotnosti náhle zvýši, môže to naznačovať, že príprava materiálu pred prípravou sa stala menej stabilnou.
| Trend hmotnosti | Možná oblasť na preskúmanie |
| Priemerná hmotnosť sa postupne zvyšuje | Nastavenie náplne, vlhkosť, dávkovanie spojiva alebo hustota suroviny |
| Priemerná hmotnosť postupne klesá | Podbíjanie, zmeny toku materiálu alebo kalibrácia dávkovania |
| Zvyšovanie kolísania hmotnosti | Konzistencia suroviny, kolísanie vlhkosti alebo nestabilita dávkovania |
| Správna hmotnosť, ale slabšie výsledky testov | Rozloženie hustoty, lepenie alebo podmienky lisovania namiesto celkovej hmotnosti |
Lisovanie za tepla určuje, či menej materiálu môže stále spoľahlivo fungovať
Ľahký dizajn závisí od stabilného procesu tvarovania. Dokonca aj dobre navrhnutá paleta so starostlivo pripraveným materiálom môže stratiť výkon, ak sa tlak, teplota alebo doba vytvrdzovania líšia za overené výrobné okno.
Tlak
Kontroluje konsolidáciu, kontakt častíc a konečnú štrukturálnu hustotu. Nedostatočný tlak môže zanechať nedostatočne konsolidované regióny.
Teplota
Ovplyvňuje vytvrdzovanie spojiva, správanie drevených vlákien a pohyb vlhkosti počas lisovacieho cyklu.
Čas zotrvania
Poskytuje čas na konsolidáciu a vytvrdnutie lepidla. Nedostatočný čas môže spôsobiť, že vnútorné spojenie nebude dokončené.
Vlhkosť
Spolupracuje s prenosom tepla, plastifikáciou vlákien a tvorbou pár počas lisovania.
Tento vzťah vysvetľuje, prečo by redukcia materiálu mala zvyčajne nasledovať po stabilizácii procesu, a nie mu predchádzať. Ak výrobca zníži hmotnosť náplne skôr, než bude vlhkosť, teplota a dávkovanie pod kontrolou, prirodzené odchýlky vo výrobe môžu stlačiť niektoré palety pod požadovaný prah výkonu.
Spoľahlivejším prístupom je stanoviť stabilnú základnú líniu, znížiť hmotnosť v kontrolovaných krokoch, otestovať výslednú paletu a identifikovať bod, v ktorom ďalšie znižovanie materiálu začína ohrozovať tuhosť, odolnosť alebo manipulačný výkon.
Ako výrobcovia overujú, že ľahšia paleta je stále dostatočne pevná
Ľahší dizajn by nemal byť schválený len na základe vzhľadu alebo vypočítanej úspory hmotnosti. Výkon sa musí overiť na hotovej palete pri podmienkach nakladania reprezentujúcich zamýšľanú aplikáciu.
ISO 8611-1:2025 poskytuje testovacie metódy na hodnotenie nových plochých paliet a zoskupuje tieto metódy okolo testovania nominálneho zaťaženia, testovania maximálneho pracovného zaťaženia a porovnávania trvanlivosti. ISO 8611-2:2025 sa zaoberá výkonnostnými požiadavkami na stanovenie nominálnych zaťažení a výber skúšok pre rôzne manipulačné prostredia.
Normy tiež posilňujú dôležitú inžiniersku zásadu: laboratórne záťažové testovanie nevylučuje hodnotu validácie konkrétneho dizajnu paliet v jej skutočnom prevádzkovom prostredí.
Rozmery Overte si celkovú veľkosť, geometriu chodidla, otvory pre vidlicu a kritické tvarované prvky.
Hotová hmotnosť Potvrďte, že výroba zostáva v rámci definovaného výrobného rozsahu.
Ohýbanie a vychýlenie Vyhodnoťte, ako sa paleta správa v príslušných podmienkach podpory a užitočného zaťaženia.
Kompresia Skontrolujte prenos zaťaženia cez paluby, nohy a stohovacie konštrukcie.
Dynamická manipulácia Vyhodnoťte opakovaný vstup vysokozdvižného vozíka, pohyb a praktickú manipuláciu.
Trvanlivosť Zistite, či opakovaná manipulácia časom mení výkon palety.
Každá zmena zníženia hmotnosti má premennú výkonu, ktorú je potrebné znova skontrolovať
| Zmena optimalizácie | Čo by sa malo revalidovať? |
| Znížte hrúbku dosky | Tuhosť v ohybe a priehyb |
| Znížte celkovú hmotnosť náboja | Celkový výkon pri zaťažení a plnenie formy |
| Zmeňte geometriu rebier | Miestne napätia a tuhosť paluby |
| Znížte dávkovanie spojiva | Vnútorné lepenie a vlhkosť |
| Znížte priemernú hustotu | Odolnosť voči nárazu, kompresii a manipulácii |
| Zmeňte distribúciu častíc | Konzistencia náplne, pevnosť a variácia výroby |
To je tiež dôvod, prečo by sa nosnosť paliet nemala interpretovať bez kontextu. Statické zaťaženie, dynamická manipulácia a podopreté alebo regálové podmienky môžu klásť veľmi odlišné požiadavky na rovnakú paletu.
Nižšia hmotnosť paliet môže znížiť náklady nad rámec surovín
Keď sa zachová požadovaná pevnosť, nižšia hmotnosť palety môže priniesť výhody nad rámec jednoduchej úspory drevených vlákien.
Viac užitočného zaťaženia môže byť k dispozícii v zásielkach s obmedzenou hmotnosťou
Zvážte ilustračnú zásielku s použitím 1 000 paliet. Ak inžinierska optimalizácia zníži každú paletu o 2 kg bez toho, aby sa zmenil jej požadovaný výkon, zásielka unesie o 2 000 kg menej hmotnosti palety.
To automaticky nevedie k úspore nákladu. Ak nákladný automobil alebo kontajner dosiahne svoj objemový limit dlho pred limitom užitočného zaťaženia, môže byť výhoda obmedzená. Ale pri zásielkach s obmedzenou hmotnosťou môže nižšia hmotnosť palety ponechať väčšiu kapacitu pre komerčný náklad.
Nižšia hmotnosť môže zjednodušiť manipuláciu s prázdnymi paletami
Hmotnosť ovplyvňuje aj pohyby pred a po preprave nákladu paletou. Veľké logistické operácie dokážu spracovať tisíce prázdnych paliet medzi výrobnými linkami, skladmi a odstavnými plochami. Zníženie zbytočnej hmotnosti môže zlepšiť efektivitu manipulácie s materiálom pri opakovaní na veľkých objemoch paliet.
Materiálová efektívnosť podporuje produkt s efektívnejším využívaním zdrojov
Použitie menšieho množstva vlákniny a spojiva pre rovnakú požadovanú logistickú funkciu môže tiež zlepšiť efektívnosť materiálu. Táto výhoda však existuje iba vtedy, ak si ľahšia paleta zachováva svoj plánovaný výkon a nezvyšuje poškodenie alebo predčasnú výmenu.
Ilustratívny výpočet úspory hmotnosti
2 kg Zníženie hmotnosti na paletu
1 000 Palety odoslané
2 000 kg Pohybovalo sa menej obalovej hmoty
Tento príklad ilustruje vplyv iba vlastnej hmotnosti palety. Skutočná úspora nákladu závisí od limitov užitočného zaťaženia, objemu zásielky, rozmerov paliet a konfigurácie prepravy.
Cieľom nie je najľahšia paleta – je to najefektívnejšia paleta
Optimalizácia hmotnosti pri výrobe lisovaných drevených paliet je v konečnom dôsledku cvičením konštrukčnej účinnosti. Výrobcovia nemôžu dosiahnuť spoľahlivé odľahčenie jednoduchým odstránením vlákna alebo znížením dávky spojiva v celom produkte.
Namiesto toho sa úspešné návrhy koordinujú geometria formy, umiestnenie rebier, lokálna hustota, distribúcia častíc, kontrola adhézie, hmotnosť náplne a podmienky lisovania za tepla . Materiál je zachovaný okolo kritických nosných oblastí a redukovaný iba tam, kde technická analýza a testovanie ukazujú, že je to zbytočné.
Výsledok by sa nemal posudzovať len podľa hmotnosti palety. Skutočne efektívna paleta využíva minimálne praktické množstvo materiálu a zároveň poskytuje rozmerovú stabilitu, nosnosť a odolnosť pri manipulácii, ktorú vyžaduje logistický systém.
Hodnotenie hmotnosti lisovaných drevených paliet a požiadaviek na zaťaženie?
Ronsun Import & Export Co., Ltd. dodáva riešenia lisovaných drevených paliet pre priemyselnú logistiku, skladovanie a medzinárodnú prepravu. Špecifikácie paliet možno vyhodnotiť podľa rozmerov, hmotnosti nákladu, spôsobov manipulácie, podmienok skladovania a požiadaviek na aplikáciu.
Často kladené otázky
Má ľahšia lisovaná drevená paleta automaticky nižšiu pevnosť?
Nie. Výkon palety závisí od konštrukčnej geometrie, miestnej hustoty, rozloženia vlákien, výkonu spojiva a výrobných podmienok. Ľahšia paleta s účinnými rebrami a správne vystuženými nosnými plochami môže fungovať inak ako ťažšia paleta, ktorá využíva materiál menej efektívne.
Čo určuje hmotnosť lisovanej drevenej palety?
Medzi dôležité faktory patria rozmery a geometria palety, tvarovaná hustota, hmotnosť náplne vlákna, obsah vlhkosti, dávkovanie spojiva a distribúcia materiálu vo forme.
Môžu výrobcovia jednoducho znížiť množstvo drevených vlákien, aby bola paleta ľahšia?
Zníženie počtu vlákien bez prepracovania a testovania môže spôsobiť neúplnú výplň, oblasti s nízkou hustotou, nadmerné vychýlenie alebo slabé chodidlá a rebrá. Redukcia hmotnosti by sa mala vykonávať v kontrolovaných krokoch a po nich by mala nasledovať validácia rozmerov a výkonu.
Ako rebrá pomáhajú znižovať hmotnosť lisovanej palety?
Rebrá zväčšujú štrukturálnu hĺbku a tuhosť vo vybraných oblastiach, čo umožňuje výrobcom vystužiť dôležité trasy nákladu bez toho, aby bola celá paleta rovnomerne hrubšia.
Prečo môžu mať dve lisované drevené palety s rovnakou hmotnosťou rôznu pevnosť?
Celková hmotnosť neukazuje, kde sa materiál nachádza. Rozdiely v miestnej hustote, geometrii rebier, distribúcii spojiva, zhutňovaní častíc a podmienkach lisovania môžu produkovať výrazne odlišné konštrukčné vlastnosti pri rovnakej konečnej hmotnosti.
Ako by mali kupujúci porovnávať hmotnosť paliet a nosnosť?
Kupujúci by mali zvážiť uvedený stav zaťaženia, spôsob podopretia paliet, priehyb, manipulačné prostredie a trvanlivosť, a nie porovnávať iba hmotnosť palety s jedným celkovým nákladom. Statické, dynamické a regálové podmienky môžu klásť veľmi odlišné požiadavky na paletu.